食品级PE焊接件在制药设备中的应用标准与选型建议
在制药装备领域,食品级PE焊接件已逐步替代传统金属部件,成为洁净管道与储液系统的核心选择。以深圳市乐易绝缘材料有限公司多年服务药厂的经验来看,PE材质耐酸碱、不析出杂质,焊接后内壁光滑无死角,完全符合GMP对无污染环境的要求。尤其是涉及纯化水和注射用水输送时,PE焊接件的接缝强度需达到母材的90%以上,这是基础门槛。
关键参数与焊接工艺控制
不同热塑性材料对焊接温度与压力有截然不同的要求。例如,PP水箱焊接加工时,热板温度通常设定在200-220℃,而PVC水槽焊接则需降至180-190℃,防止材料降解。针对PVDF水箱焊接,其熔点较高(约240℃),且需要更长的冷却保压时间,否则焊缝处易出现应力开裂。我们建议在焊接前对母材进行45℃预热处理,能将结晶度降低15%,显著提升接合强度。
选型建议与常见误区
选型时不能只看价格,必须匹配药液特性与CIP清洗频次。高温灭菌场景下,推荐使用PE焊接件中的HDPE级别,其耐温可达110℃;若涉及有机溶剂,则应考虑ABS焊接的耐化学性优势。我们曾遇到某客户因选用低端PP板,在80℃热水中连续运行500小时后焊缝开裂,最终由深圳市猛艺达环保科技有限公司协助更换为改性PP材料才解决问题。
- 焊接速度控制在200-300mm/min,过快会导致虚焊
- 焊条材质必须与母材同牌号,避免相容性差异
- 焊缝需进行100%气密性测试,压力0.6MPa保压10分钟
常见问题与质量把控
许多药厂反馈,焊接件长期使用后出现微漏,根源往往在于PP水箱焊接加工时热板温度波动超过±5℃。我们的应对方案是采用闭环温控系统,每批次记录实际温度曲线。对于PVC水槽焊接,还需注意焊丝直径与槽体厚度的比例,推荐1:1.2为佳。而PVDF水箱焊接必须使用氮气保护,防止热氧化产生脆性层。
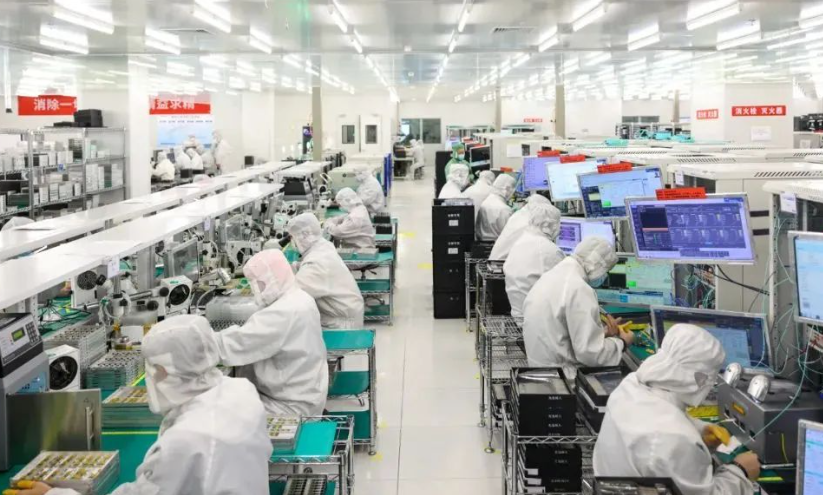
另外,焊接后的自然冷却时间不应少于15分钟,强制水冷会引入残余内应力。我们在PE焊接件生产中,会附加一道退火工艺(80℃保温2小时),可将内应力释放80%以上。这一点,与深圳市猛艺达环保科技有限公司在大型储罐焊接后处理上的工艺理念完全一致。
总结来说,制药设备焊接件的选型并非简单选材,而是对工艺参数、环境耐受性、后处理流程的系统性考量。只有将ABS焊接、PP、PVC、PVDF等不同材料的特性吃透,并严格管控每条焊缝的熔融指数与冷却曲线,才能交付符合FDA和EU GMP标准的可靠组件。这是深圳市乐易绝缘材料有限公司坚持的技术底线,也是行业良性发展的基础。