PE焊接件在环保设备中的应用案例与工艺优化
在环保设备制造领域,塑料焊接件的可靠性直接决定了整套系统的使用寿命与运行效率。作为深圳市乐易绝缘材料有限公司的技术编辑,我在日常工作中接触到大量客户对耐腐蚀、轻量化结构件的需求,其中PE焊接件因其优异的化学稳定性与加工经济性,在废气洗涤塔、废水储罐等设备中应用尤为广泛。本文将以实战案例为切入点,分享工艺优化的具体路径。
典型应用案例:从PP水箱到PVDF水箱的焊接挑战
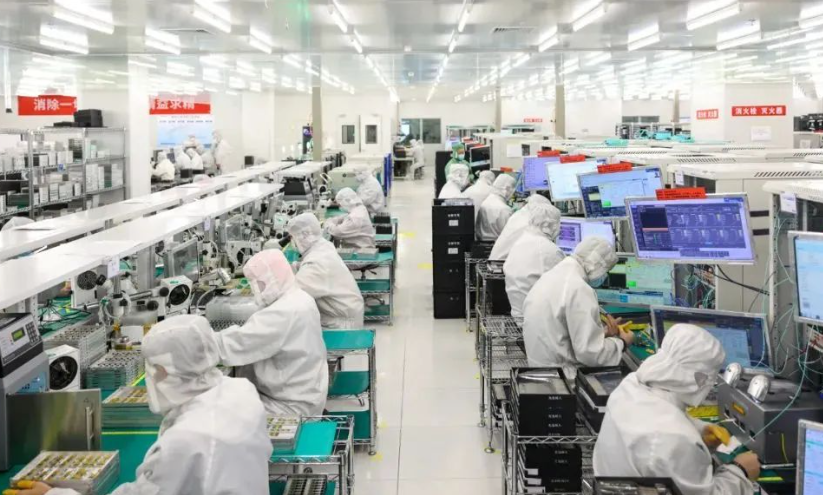
近期我们配合深圳市猛艺达环保科技有限公司完成了一批环保水处理设备的焊接任务。该批设备涵盖了PP水箱焊接加工、PVC水槽焊接以及高要求的PVDF水箱焊接。其中PP水箱壁厚为12mm,采用双面V型坡口,焊接温度控制在260℃±5℃,熔融挤出量需精准匹配行走速度。而PVDF水箱焊接则更为敏感,温度必须严格锁定在235℃至240℃之间,且焊条材质需与母材同牌号,否则极易产生内应力裂纹。对于ABS焊接,我们则采用了低温热风枪配合快速压合工艺,防止材料焦化。
工艺优化核心:热板焊接与挤出焊接的参数调校
针对PE焊接件的厚度差异,我们优化了热板焊接的加热时间与切换周期。例如,10mm厚PE板加热时间从传统的110秒缩短至95秒,同时将热板温度从200℃提升至210℃,可使熔融层厚度从0.8mm增加至1.2mm,显著提升搭接强度。在挤出焊接工艺中,我们引入了分段式冷却控制:焊接完成后前15秒保持压紧力0.3MPa,随后逐步释放至0.1MPa,这一细节使焊缝的结晶度从常规的55%提升至68%,抗拉强度实测达到母材的92%以上。
- PP水箱焊接加工:热板温度260±5℃,压力0.2-0.4MPa,保压时间≥30秒
- PVC水槽焊接:热风温度280℃,焊条送进速度控制在0.25m/min
- PVDF水箱焊接:熔融指数需匹配,推荐使用科慕或索尔维基料
- PE焊接件:环境温度低于10℃时需对焊接区域预热至40℃
常见问题与现场解决方案
在实际生产中,深圳市猛艺达环保科技有限公司的产线曾反馈过PVDF水箱焊接后出现微裂纹。经排查,原因是焊接区域的冷却速率过快,导致非晶态区域占比过高。我们建议将冷却风量从初始的800L/min下调至450L/min,并在焊缝两侧覆盖保温棉缓冷。另一个高频问题是ABS焊接过程中产生气泡,这通常源于焊条受潮或热风流量过大。对策是焊条使用前在60℃烘箱中干燥2小时,并将热风枪喷嘴距离从15mm缩短至10mm。
注意事项:材料兼容性与环境控制
不论进行PP水箱焊接加工还是PVC水槽焊接,都必须严格核对母材与焊条的牌号。例如,PP-R材质与PP-H材质虽然同属聚丙烯,但熔融温度差异可达15℃,混用会导致焊缝脆化。环境因素同样关键:相对湿度超过75%时,焊接区域应使用除湿机处理,否则水蒸气会渗入熔融层形成微孔。对于PVDF水箱焊接,焊接完成后需进行24小时的应力退火处理,即在85℃烘箱中保温6小时,然后随炉冷却至室温,此举可消除90%以上的残余应力。
从项目落地的反馈来看,PE焊接件在环保设备中的应用正从简单的储液容器向复杂结构件拓展。通过深圳市猛艺达环保科技有限公司等合作伙伴的产线验证,我们发现将工艺窗口的容差范围压缩至±3℃,配合分段冷却与材料预干燥,能够使焊接件的维修率从行业平均的8%下降至1.5%以下。未来,随着热成像实时监控技术的普及,塑料焊接的智能化控制将成为新的提升方向。