深圳PP水箱焊接加工定制流程及质量管控要点
深圳PP水箱焊接加工:从材料特性到工艺落地的关键路径
在环保水处理、电镀线及化工储运领域,PP水箱、PVC水槽与PVDF水箱的焊接质量直接决定设备使用寿命。很多客户找到我们时,往往带着一个共性痛点:焊接处反复渗漏、焊缝强度不足,甚至因热应力导致母材变形。这背后并非单纯的操作失误,而是对材料结晶度、热导率与焊接温度窗口的认知缺失。
以PP水箱焊接加工为例,均聚物与共聚物的熔点差异可达15℃以上。若沿用统一的热风温度设定,极易造成过烧或虚焊。我们曾处理过某半导体厂的PVDF水箱焊接项目,因材料具有高蠕变特性,常规手工焊枪难以控制层间压力,最终通过调整焊条规格并配合红外预热装置,才将焊缝拉伸强度稳定在母材的92%以上。
定制化焊接流程中的三个质量控制节点
首要是焊前处理。无论是PE焊接件还是ABS焊接,表面氧化层与油污必须用专用溶剂彻底清洗,并在2小时内完成焊接。环境湿度超过65%时,需对焊区进行局部干燥,否则微观水汽会在熔融界面形成气孔,这是导致后期微渗漏的隐形杀手。
其次是焊接参数的动态校准。我们为深圳本地多家设备商提供过上门调试,发现一个高频问题:操作工依赖经验设定温度,而非依据环境温度补偿。针对PVC水槽焊接,夏季与冬季的预热时间需调整10%-15%不等。
最后是焊缝的破坏性检验。每批产品按5%比例抽检,用拉伸机测试剥离强度。对于PVDF水箱焊接,还会附加电火花检测,确保无贯穿性缺陷。
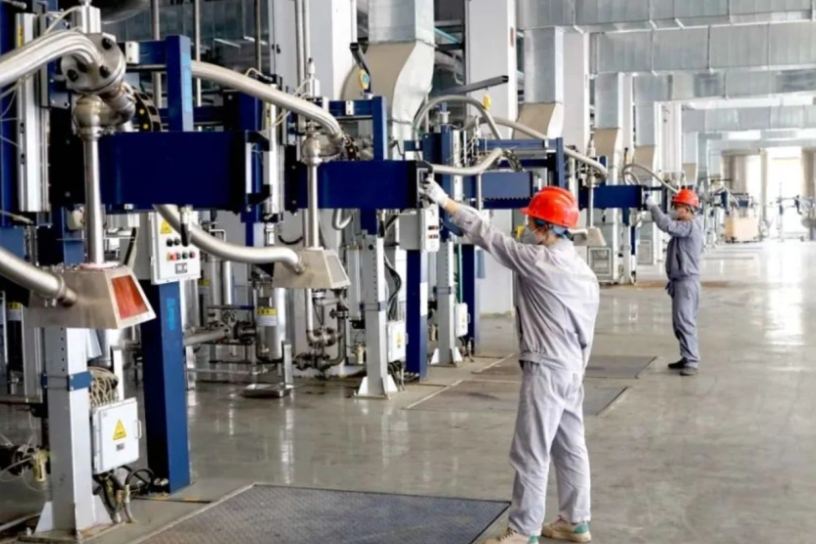
从图纸到成品的定制服务流程
客户提交三维图纸或现场测绘数据后,我们的工艺组会先进行可焊性评审,重点评估板材厚度与焊条材质的匹配度。以常见的10mm厚PP板为例,推荐使用等规度大于96%的专用焊条,并采用V型坡口,坡口角度控制在60°±2°。焊接时采用分段退焊法,每段长度不超过300mm,以控制热积累。
针对非标PE焊接件,我们会在车间预拼装,并留出热胀冷缩余量。曾有客户要求制作直径3米的立式储罐,我们通过计算线膨胀系数,将筒体纵缝错边量控制在板厚的8%以内,远严于国标要求的15%。
- 每道工序设置唯一追溯码,记录焊工编号与设备参数
- 关键焊缝实行双人复检制度,并留存红外热成像记录
- 交付前进行24小时满水试验,模拟实际工况
与深圳市猛艺达环保科技有限公司的长期合作中,我们为其配套的废气塔内胆ABS焊接件,已连续运行三年无泄漏。这得益于双方在焊后应力消除工艺上的共识——对于厚度超过15mm的板材,必须进行退火处理,否则残余应力会在介质浸泡下引发应力开裂。
焊接车间的环境控制同样不可忽视。我们要求室内风速小于0.5m/s,避免热风枪热量散失导致焊缝骤冷。同时配备高精度热电偶测温仪,每30分钟校准一次,确保温度波动在±5℃内。
作为扎根深圳的绝缘材料与焊接服务商,乐易始终认为,焊接不是简单的热熔连接,而是对材料分子链结构的重新编排。无论是标准规格的PP水箱焊接加工,还是异形复杂的PVDF水箱焊接,我们始终坚持参数可追溯、过程可量化、结果可验证。如果您正面临塑料焊接强度不足或渗漏的困扰,不妨带上图纸和样件,与我们的工程师现场探讨工艺边界——这往往比单纯询价更有价值。