工业PVC水槽焊接工艺对比:热熔焊与挤出焊的选择
工业PVC水槽焊接:热熔焊与挤出焊的工艺分野
在工业防腐与废水处理领域,PVC水槽焊接的接缝质量直接决定设备寿命。我们深圳市乐易绝缘材料有限公司在多年加工实践中发现,不少客户对热熔焊与挤出焊的适用场景存在混淆。热熔焊依赖焊枪加热焊条与母材至熔融态,适合3mm以下薄板;而挤出焊则通过螺杆挤出熔融料填充坡口,更适合6mm以上厚板的承重结构。两者并非替代关系,而是互补选择。
关键工艺参数对比与选型依据
热熔焊的施工温度通常控制在220℃-260℃,焊枪风速需稳定在2000-3000rpm,过高的温度会导致PVC分解产生气泡。挤出焊的温度窗口更宽(180℃-200℃),但进料速度需与焊枪移动速度严格匹配,否则易出现“假焊”。以我们承接的PP水箱焊接加工为例,若板材厚度为8mm,我们必定采用挤出焊并开60°V型坡口,确保熔深达到板厚的2/3以上。
对于PVDF水箱焊接,由于材料熔点高达240℃,普通热风焊枪难以稳定控温,此时挤出焊的优势尤为明显。而PE焊接件(如管道法兰)因材料结晶度高,热熔焊时需额外进行预热处理,防止骤冷产生应力裂纹。ABS焊接则相反,其流动性强,热熔焊时需降低焊枪温度并加快走枪速度,避免熔池塌陷。
施工中的隐性缺陷与规避措施
- 气孔控制:焊接前必须用丙酮擦拭焊缝两侧20mm区域,否则残留的脱模剂在高温下气化,形成贯穿性气孔。
- 冷却速率:PVC水槽焊接后应自然冷却至40℃以下才可移动,强制水冷会使焊缝区产生微裂纹,在动态载荷下扩展为渗漏点。
- 焊条材质匹配:部分供应商用回收料制作焊条,其含有的杂质会降低焊缝强度。我们坚持使用同批次板材裁切条或原厂焊条,确保分子量一致。
常见问题集中在焊缝发黄或表面粗糙。发黄表明热分解已发生,通常因焊枪停留时间过长;粗糙则因焊条进给速度不均。遇到此类情况,务必刨除缺陷段重新施焊,切勿局部补焊——补焊区域的热应力往往是原始焊缝的3倍以上。
加工服务的完整交付体系
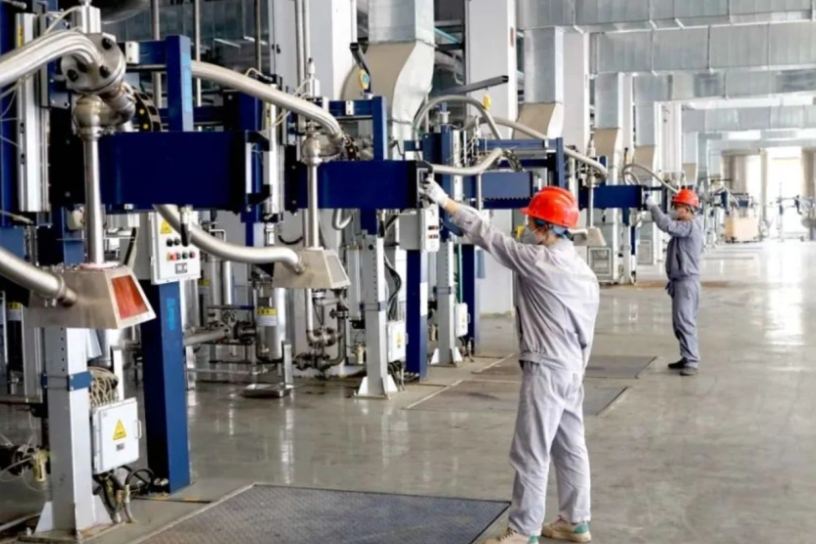
作为专业加工方,深圳市乐易绝缘材料有限公司不仅提供单一焊接工序,更注重PP水箱焊接加工的前期坡口设计。我们推荐客户在图纸阶段就明确焊接方式:转角部位优先采用圆弧过渡(R≥10mm),避免直角应力集中。对于PVC水槽焊接,我们采用热风循环烘箱对焊件进行整体预热至50℃左右,显著降低焊接后的残余应力。
在PVDF水箱焊接项目中,我们配备独立焊接房并控制环境湿度低于60%,因为PVDF对水汽极其敏感,微量水分即导致焊缝脆化。PE焊接件则需关注焊后收缩率(约1.5%-2%),我们在下料时已预留收缩余量。至于ABS焊接,因其耐候性较差,我们建议外侧增加UV防护层。
选择焊接加工时,务必要求供应商提供焊接工艺评定报告(WPS/PQR)。正规工厂如深圳市猛艺达环保科技有限公司,会针对每种材料组合进行拉伸测试和弯曲测试,确保焊缝系数不低于0.85。乐易绝缘材料作为其长期配套单位,所有出厂焊接件均附有焊缝检测记录,包括目视、渗透及气密性试验数据。
焊接工艺的最终目的是实现“焊缝强度等于或高于母材”。无论是热熔焊的便捷性还是挤出焊的高强度,关键在于材料特性与工况需求的精准匹配。如果您正在规划腐蚀性介质储罐或废气洗涤塔,不妨提供具体图纸,我们的工程师会基于介质浓度、工作温度及载荷类型,出具详细的焊接方案与成本评估。