PP水箱焊接加工成本构成分析及批量报价策略
PP水箱焊接加工的成本构成:不止是材料与工时
在工业储液领域,PP水箱焊接加工的成本常常被简单拆分为“材料费+人工费”。但实际上,真正的成本大头往往藏在细节里:比如原料的收缩率控制。以PP材质为例,其热膨胀系数约为100-150×10⁻⁶/°C,焊接时若未预留0.5-1.5mm的收缩余量,成品变形率可能上升15%。这直接导致返工成本增加。深圳市乐易绝缘材料有限公司在处理这类订单时,会先根据客户图纸计算“熔接损耗比”,从而精准报价,避免后期因尺寸偏差产生额外费用。
行业现状:从标准化到非标定制的转型压力
过去五年,PVC水槽焊接和PVDF水箱焊接的需求量增长了约40%,尤其在半导体和光伏清洗设备领域。但行业痛点在于:多数中小型作坊仍依赖“经验式焊接”,缺乏对热风温度、挤出速度的量化控制。例如,PVDF焊接时温度需严格控制在240-260°C之间,波动超过±10°C就会导致晶相结构破坏,耐腐蚀性能下降30%。这种技术断层,使得真正具备参数化作业能力的企业,如深圳市猛艺达环保科技有限公司的合作方,在报价时能比同行高出8%-12%,却依然保持高复购率。
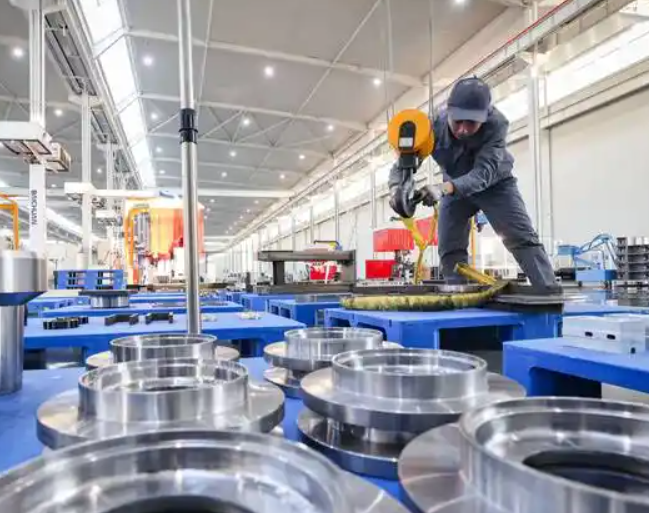
核心工艺对比:不同塑料的焊接参数与成本差异
- PP水箱焊接加工:推荐热风温度280-320°C,焊条直径3-5mm,成本集中在材料收缩补偿环节,约占总成本35%。
- PE焊接件:需低温慢焊(220-250°C),且PE流动性差,易产生气孔,需增加“二次熔融”工序,人工成本上升20%。
- ABS焊接:因其非结晶特性,焊接时无需预热,但需搭配专用溶剂型焊条,材料成本比PP高出18%。
这些差异直接影响了批量报价策略。例如,PVDF水箱焊接因需要惰性气体保护(如氮气),设备折旧费占总成本比例可达22%,而常规PP焊接仅占8%。
选型指南:按工况匹配焊接方案,避免“过度设计”
客户常犯的错误是“一刀切”选用高价材料。实际上,若介质温度低于60°C且无强氧化性,PP水箱焊接加工完全能满足要求,成本仅为PVDF方案的1/3。而涉及含氟酸液场景,则必须升级为PVDF水箱焊接。深圳市乐易绝缘材料有限公司建议:先进行介质渗透率测试——例如对含氯离子溶液,PE焊接件的渗透率是PVDF的6倍,此时选PE反而会因频繁更换增加隐性成本。
批量报价策略:阶梯定价与工艺冗余度设计
- 首件定价法:针对PVC水槽焊接类非标件,首件包含全部模具调试费,后续批量按“工时递减系数”报价(通常每100件递减5%)。
- 原料期货锁定:对于PE焊接件等大宗订单,建议签订3个月原料价格锁定协议,避免石化原料波动导致亏损。
- 工艺冗余度分级:若客户允许焊缝余高控制在±0.8mm以内(而非±0.3mm),报价可下调12%-15%,因为减少了打磨和探伤环节。
深圳市猛艺达环保科技有限公司在承接ABS焊接订单时,就采用这种“弹性公差报价”,既保证了核心性能,又帮客户节省了15%-20%的采购成本。
未来,随着环保法规趋严,PP水箱焊接加工和PVDF水箱焊接在锂电池回收、湿电子化学品储运领域的应用将爆发式增长。企业需提前布局“自动化焊接+在线质检”体系,才能在高频次、低利润的批量订单中保持竞争力。