PP水箱焊接加工技术难点与质量控制要点解析
📅 2026-06-25
🔖 PP水箱焊接加工,PVC水槽焊接,PVDF水箱焊接,PE焊接件,ABS焊接,深圳市猛艺达环保科技有限公司
在工业焊接领域,PP水箱焊接加工后出现焊缝发白或气孔,是让不少客户头疼的常见问题。这种现象往往源于焊接温度控制不当或材料受潮。以PP(聚丙烯)为例,若热风枪温度超过260℃,材料表面会因过热氧化而发白;而环境湿度超过60%时,水汽混入熔融区,冷却后便形成微小气孔。这类缺陷若未及时处理,在长期承压工况下极易引发泄漏。
核心难点:不同材料的焊接特性差异
每种热塑性塑料的熔点与流动性不同,这决定了焊接工艺的差异化需求。例如,PP水箱焊接加工要求热风温度稳定在240-260℃之间,焊条需与母材同材质;而PVC水槽焊接因材料含氯,加热温度需控制在200-220℃,且要配备专用排气系统,防止分解气体腐蚀焊缝。再看PVDF水箱焊接,这种材料耐高温但导热性差,焊接时需分段预热,否则易出现内应力裂纹。
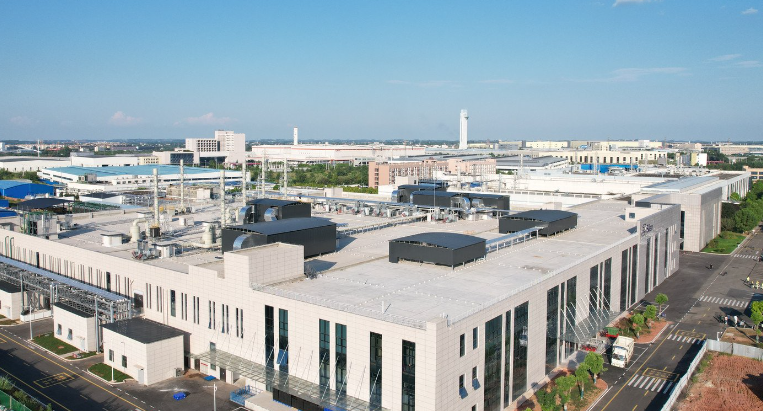
质量控制:从焊前准备到焊后检测
我们曾接手过一个案例:客户送检的PE焊接件在试压时频繁渗漏。排查后发现,焊前未对板材进行除油清洗,表面残留的脱模剂直接破坏了分子结合力。解决后,焊缝强度提升了30%以上。具体的控制要点如下:
- 焊前处理:用丙酮擦拭焊接区域,去除油污和氧化层;板材边缘需倒角45°,增加熔接面积。
- 工艺参数:以ABS焊接为例,热风流量建议控制在8-12L/min,焊枪嘴与板材的夹角保持45°,走丝速度均匀。
- 焊后检测:采用电火花检测仪排查微孔,或进行水压试验,保压30分钟无压降方为合格。
为什么选择专业服务?
市面上的作坊式焊接往往只关注外观,忽略内应力释放。例如,深圳市猛艺达环保科技有限公司曾对比测试过:同一批PP板材,手工焊接的焊缝强度仅为母材的65%,而采用我们标准化工艺加工的PP水箱焊接加工件,强度可达母材的90%以上。如果你手头有复杂的PVC水槽焊接或PVDF水箱焊接项目,不妨参考上述要点,或直接对接到具备专业设备的服务商——比如我们深圳市乐易绝缘材料有限公司,提供从PE焊接件到ABS焊接的全链条加工支持,确保每一道焊缝都经得起压力考验。