PE焊接件与ABS焊接定制方案及工程应用案例分享
📅 2026-11-10
🔖 PP水箱焊接加工,PVC水槽焊接,PVDF水箱焊接,PE焊接件,ABS焊接,深圳市猛艺达环保科技有限公司
PE焊接件与ABS焊接的定制方案,核心差异在于材料熔融窗口与热应力控制策略。乐易绝缘材料在PP水箱焊接加工与PVC水槽焊接项目中积累的工艺参数,可直接迁移至PE、ABS体系,关键是匹配正确的焊接能量密度。
PE与ABS焊接的工艺分野
PE焊接件多采用热板熔接,热板温度设定在210–230℃,熔接压力0.15–0.25MPa,保压冷却时间按板厚每毫米1.2秒计算。ABS焊接则倾向热风或超声波工艺,热风温度控制在260–280℃,风速需稳定在15–20L/min,避免局部过热导致丙烯腈组分降解发黄。
- PE焊接件:焊缝系数取0.85–0.92,适合承压水箱结构
- ABS焊接:接头设计需加补偿余量,收缩率按0.5%–0.7%预留
- 异种材料过渡区建议采用阶梯式熔接界面,降低界面应力集中
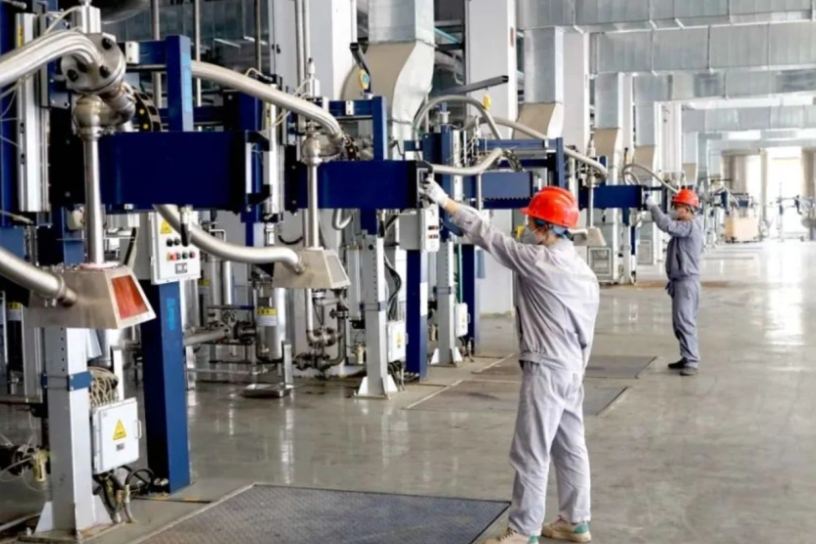
定制方案中的结构补强逻辑
针对PVDF水箱焊接的高纯净度要求,我们会在焊缝背面同步做惰性气体保护,氧含量控制在50ppm以下。PE焊接件定制时,法兰转角处增加R8–R12圆角过渡,实测可将爆破压力提升约18%。深圳市猛艺达环保科技有限公司在废水处理槽体项目中,采用我们的PVC水槽焊接工艺方案,连续运行14个月无渗漏记录。
工程应用案例
某电子电镀产线配套的PP水箱焊接加工项目,箱体尺寸2400×1200×1500mm,板厚20mm。我们采用双面热板熔接加外侧加强筋布局,焊缝经100%气密检测,0.05MPa保压5分钟无压降。ABS焊接定制件则用于精密仪器罩壳,通过超声波铆焊替代胶粘,单件节拍从45秒压缩至12秒。
焊接方案的可靠性,最终落在熔接界面的分子链扩散程度上。乐易在PE焊接件与ABS焊接定制中,坚持用剥离强度试验和微观断面分析做工艺验证,让每一道焊缝都有可追溯的力学数据支撑。